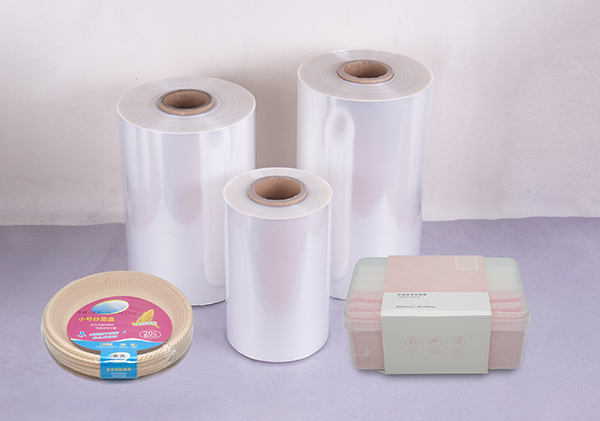
La película retráctil de poliolefina, a menudo llamada película retráctil POF en las plantas de embalaje, se produce a partir de resinas de la familia de las poliolefinas en lugar de un único grado de polímero puro de forma aislada. Las formulaciones comúnmente se basan en componentes de polietileno y polipropileno, a veces en estructuras en capas, de modo que la red terminada equilibre la claridad, la flexibilidad y la contracción controlada cuando se aplica calor en la línea de empaque.
Los componentes relacionados con el polietileno a menudo aportan dureza y una sensación suave al tacto que ayuda a que la película cubra formas irregulares. Los componentes relacionados con el polipropileno pueden aportar rigidez, claridad óptica y comportamiento de contracción dependiendo de cómo se orientan en el proceso. La combinación exacta y el diseño de la capa se ajustan al calibre y uso final previstos para la película. Debido a que pequeños cambios en la calidad de la resina cambian la turbidez, el comportamiento de desgarro y la tensión de contracción, la consistencia de la materia prima se trata como un punto de control de producción: los lotes entrantes se verifican con las especificaciones acordadas para que la extrusión y la orientación vean una materia prima predecible en lugar de un objetivo en movimiento.
Los materiales de poliolefina adecuados se seleccionan y preparan según las especificaciones de la película. El control de la humedad, los controles de contaminación y la clasificación correcta de los componentes reducen los geles y los puntos débiles más adelante en la red. La preparación establece la base para cada paso posterior.
Los componentes se combinan en proporciones que apuntan al equilibrio deseado de óptica, mecánica y contracción. La mezcla uniforme evita rayas de diferentes propiedades a lo ancho. Cuando se produce una película multicapa, la receta de cada capa respalda una función específica, como la capacidad de sellado, la resistencia o el comportamiento de la superficie.
El material preparado se funde y se fuerza a través de un equipo de extrusión para formar un tubo o una lámina continua, según el diseño de la línea. Los perfiles de temperatura, el estado del tornillo y la geometría de la matriz influyen en la uniformidad de la masa fundida. La extrusión inestable se manifiesta como bandas de calibre, geles o claridad deficiente que la orientación no puede reparar por completo.
La película extruida se estira bajo condiciones de temperatura y estiramiento controladas de modo que la orientación molecular se desarrolle en una o más direcciones. Esa orientación es lo que permite que la película se contraiga hasta su estado no estirado cuando se calienta en una máquina envasadora. Las relaciones de estiramiento y las ventanas de temperatura se mantienen estables para que la fuerza de contracción y el porcentaje de contracción permanezcan dentro de la banda esperada por el proceso de túnel o pistola de calor del cliente.
Después de la orientación, se controla la temperatura para que la estructura se estabilice antes de enrollarla. Un enfriamiento demasiado lento o desigual puede dejar tensiones residuales que provoquen que el rollo se retraiga o se encoja de manera desigual. La configuración controlada bloquea las propiedades creadas durante el estiramiento.
La película terminada se corta a los anchos ordenados y se enrolla en rollos prestando atención a la tensión y la calidad de los bordes. Un mal bobinado crea rollos blandos, bandas duras o bordes aplastados que atascan el equipo de embalaje. El marcado de identidad y especificaciones del rollo respalda la trazabilidad desde el lote de resina hasta los productos empaquetados. Película de envoltura retráctil de poliolefina La salida de esta etapa se define por el ancho, el ancho, el tipo de orientación y los controles de calidad aplicados a la línea.
La transparencia depende de la elección de la resina, la limpieza de la masa fundida y las condiciones de orientación. El polvo, el polímero degradado o las temperaturas inestables generan turbidez y pueden opacar la apariencia comercial del producto envuelto.
La extrusión controlada y el monitoreo a través de la red mantienen el espesor dentro de la tolerancia acordada. El calibre desigual provoca paneles sueltos en un lado del paquete y áreas demasiado apretadas y blanqueadas por tensión en el otro cuando la película se encoge.
La formulación y el historial del proceso determinan cómo la película se dobla y dobla alrededor de las esquinas sin agrietarse. Una película excesivamente rígida altera la forma del producto; una película demasiado blanda puede carecer de la dureza necesaria para su distribución.
El nivel de orientación y la uniformidad determinan cómo responde la película en el túnel de calor. La contracción equilibrada reduce las orejas de perro y las esquinas vacías; La contracción desequilibrada tuerce productos livianos o abre sellos débiles.
Las propiedades mecánicas, como la resistencia a la perforación y al desgarro, surgen tanto del sistema de resina como del patrón de orientación. El manejo en líneas automáticas y en tránsito depende de que esa resistencia se mantenga constante en todo el rollo. Fabricante de películas retráctiles de poliolefina Las operaciones tratan estos atributos de calidad como resultados vinculados del control de materiales y procesos, no como números de laboratorio aislados.
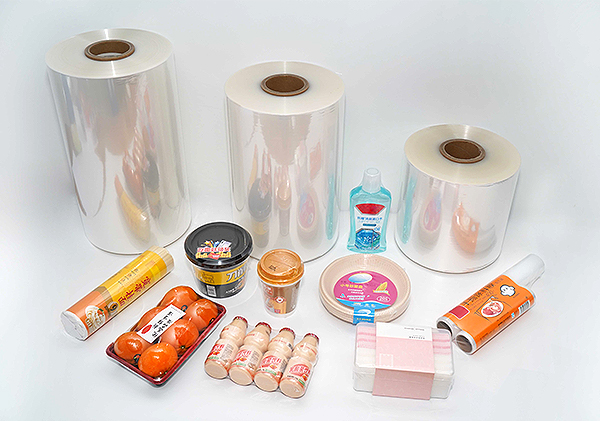
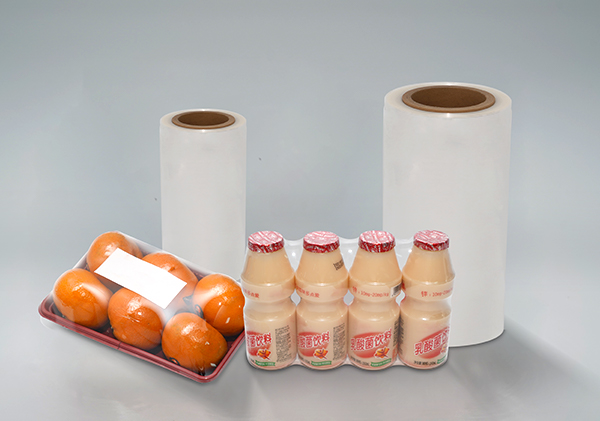
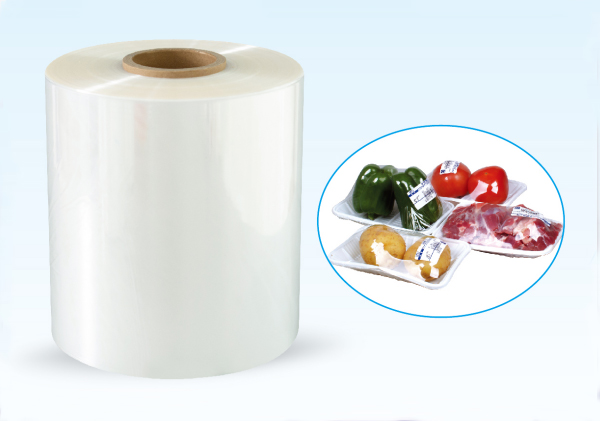
La película transparente mantiene las etiquetas y el color del producto visibles después del envoltorio, lo que permite la exhibición en el comercio minorista y el escaneo de códigos de barras cuando la contracción es uniforme y la película permanece sin turbidez.
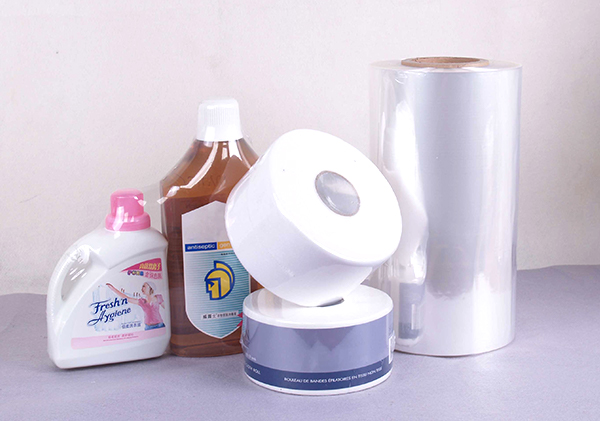
Una red flexible se adapta a paquetes múltiples, bandejas y contornos irregulares más fácilmente que las alternativas rígidas, siempre que la fuerza de contracción coincida con la carga.
Con un calentamiento adecuado, la película se contrae para formar una envoltura exterior muy ajustada. La temperatura del túnel, el tiempo de permanencia y el flujo de aire deben coincidir con el diseño de la película; Los ajustes de calor incorrectos producen paquetes sueltos poco encogidos o películas quebradizas y quemadas.
Cuando el espesor se mantiene dentro de las especificaciones, los ajustes de la máquina se transfieren de manera más confiable de un turno a otro y de un rollo a otro, lo que estabiliza la apariencia del paquete.
El ancho y el espesor se seleccionan entre las gamas de productos disponibles para adaptarse al tamaño del producto y a la capacidad de la máquina. Hacer coincidir la película tanto con el artículo como con el equipo evita problemas crónicos de seguimiento y sellado.
La producción controlada reduce la brecha entre lotes sucesivos, de modo que es menos probable que una línea calificada en un lote necesite una reoptimización completa en el siguiente. Las especificaciones de acabado (ancho, calibre, orientación) se eligen para adaptarse al formato de embalaje, ya sean artículos individuales o unidades agrupadas. El ancho de la película debe estar alineado con las cajas plegables o envoltorios; El espesor debe adaptarse a las mordazas del sello y la capacidad del túnel. La calidad de fabricación se muestra en el aspecto final del envoltorio: esquinas estrechas sin quemaduras, caras transparentes sin ojos de pez y sellos que se mantienen durante el envío.
| etapa | Propósito principal | Influencia de la calidad |
|---|---|---|
| Preparación de materiales | Resinas limpias y correctas para el grado. | Menos geles; comportamiento de fusión estable |
| Mezclando | Composición uniforme | Incluso óptica y mecánica en toda la web. |
| Extrusión | Formar película continua | Control de ancho de vía; claridad de referencia |
| Orientación | Construir carácter encogedor | Reducir el equilibrio y la fuerza. |
| Enfriamiento y fraguado | Estabilizar la estructura | Calidad del rollo; control de estrés residual |
| Cortar y enrollar | Ofrezca formatos de rollo utilizables | Condición del borde; operabilidad de la máquina |
El almacenamiento lejos del calor y del sol directo preserva el potencial de contracción hasta que la película llegue a la línea. Los rollos deben manipularse para evitar daños en los bordes. Los paquetes de prueba del producto real y la configuración del túnel confirman que un nuevo lote se comporta como la referencia calificada antes de que comiencen las tiradas largas. Cuando la forma del producto o la configuración de la máquina cambian, es posible que sea necesario revisar las especificaciones de la película en lugar de forzar el funcionamiento de un calibre inadecuado.
La película retráctil de poliolefina se fabrica preparando y mezclando materiales de poliolefina, extruyendo una red continua, orientándola para crear un comportamiento termorretráctil, estabilizando la estructura y luego cortándola y enrollándola en tamaños ordenados. La elección del material y el control del proceso juntos dan forma a la claridad, la uniformidad del espesor, la flexibilidad, la respuesta de contracción y la resistencia. Zhejiang Jiuteng Embalaje Co., Ltd. produce películas retráctiles de poliolefina para aplicaciones de embalaje termocontraíbles. La revisión del calibre de la película, el ancho, el comportamiento de contracción y los requisitos de la máquina de embalaje en comparación con el producto que se va a envolver respalda la selección de la película POF adecuada para paquetes con acabado transparente y uniforme.
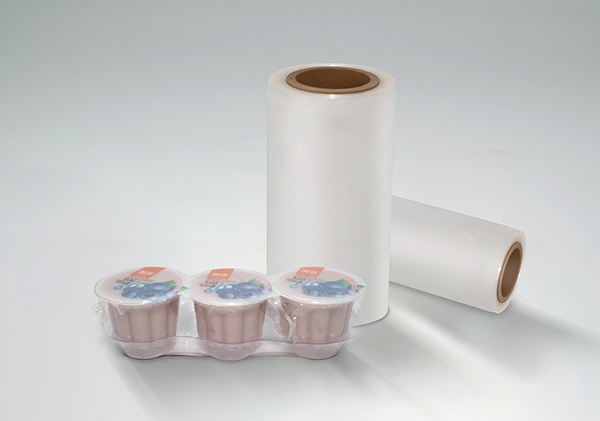
JT05 Antifog película retráctil reticulada ...
Copyright © Zhejiang Jiuteng Packaging Materials Co., Ltd.
 简体中文

 Casa