Tiene una paleta de bebidas embotelladas, una pila de cajas de juegos de mesa o un paquete de soportes de acero que necesita una cubierta hermética y transparente antes de enviarse. La respuesta corta a "¿Cómo se encoge el plástico?" es simple: deslice una película termocontraíble alrededor del producto, aplique calor uniforme y deje que la película se relaje hasta adquirir una forma más pequeña. La respuesta práctica implica elegir la película adecuada, configurar el calor adecuado y saber por qué la película se arruga, se rasga o se pega cuando algo no funciona.
La envoltura retráctil funciona debido a una propiedad llamada orientación. Los fabricantes estiran la película mientras está caliente y luego la enfrían rápidamente, lo que bloquea las cadenas de polímero en una posición estirada. Cuando luego se recalienta la película más allá de su temperatura de inicio de contracción, el polímero se relaja y recupera sus dimensiones originales, más pequeñas. Ese recuerdo es lo que convierte una funda suelta en una ajustada.
La versión más corta: la película es un resorte. El calor lo libera y se encoge hasta encontrarse con el producto.
De ello se desprenden tres consecuencias prácticas:
La familia de películas más común para este trabajo es la poliolefina o POF. Ofrece una contracción equilibrada en ambas direcciones, sellos fuertes, buena claridad y aprobación para contacto con alimentos para envases de alimentos al por menor. La película retráctil de PE es más suave y más barata para cargas industriales, mientras que el PVC ha perdido popularidad debido a su química de cloro. La película de poliolefina reticulada agrega una red molecular que mejora la resistencia a las perforaciones en artículos con esquinas afiladas.
La configuración correcta depende del volumen, no del presupuesto. Si envuelve menos de unos cientos de unidades al día, una pistola de calor ajustable y un sellador por impulso podrán realizar casi cualquier trabajo por una inversión modesta. Si ejecuta una línea de envasado, un sellador de barra en L más un túnel de contracción proporciona resultados repetibles sin depender de la técnica manual del operador.
Mantenga la boquilla a 10-20 cm de la película y barra con movimientos circulares lentos. El aire en la boquilla puede alcanzar los 300°C, pero lo que importa es la temperatura de la película. La película estará lista cuando se vuelva brillante y tensa. Los bordes y esquinas calientes duran porque esas áreas se encogen más rápido.
Un túnel controla la temperatura del aire, la velocidad del transportador y el tiempo de permanencia, lo que elimina la mayoría de las conjeturas. El paquete permanece en la zona caliente durante 4 a 8 segundos y la película se encoge uniformemente por todos lados. Para una empresa en crecimiento, esta suele ser la primera actualización que vale la pena realizar.
Cualquiera que sea la fuente de calor que elijas, empieza por la costura. Una soldadura limpia y uniforme mantiene unido todo el paquete, y nuestro tutorial sobre cómo sellar y encoger adecuadamente la película POF explica en detalle la mecánica de sellado.
El proceso es corto, pero cada paso afecta al siguiente. Siga esta secuencia tanto para pistolas de calor como para túneles:
Para productos sensibles al calor, cambie a una película de baja temperatura en lugar de reducir únicamente la configuración del túnel. Una temperatura más baja deja la película estándar poco encogida y abultada; un grado dedicado a baja temperatura se encoge completamente sin sobrecalentar el contenido.
La película determina el rango de calor, el aspecto final y el nivel de protección. En la práctica, cuatro categorías cubren la mayoría de los trabajos de retractilado:
| tipo de película | Temperatura típica del aire del túnel | Lo mejor para |
|---|---|---|
| POF (poliolefina) | 150–180°C | Paquetes para venta al por menor, artículos alimenticios, paquetes múltiples |
| POF reticulado | 160–190°C | Esquinas afiladas, artículos pesados, resistencia al desgarro. |
| POF de baja temperatura | 110–140°C | Chocolate, velas, electrónica, cosmética. |
| película retráctil de PE | 180–220°C | Bienes industriales donde la claridad importa menos |
Si no está seguro de por dónde empezar, una película de poliolefina estándar es la opción más indulgente. Se encoge uniformemente en ambas direcciones, sella limpiamente, se imprime bien y se acepta para envases minoristas que entran en contacto con alimentos.
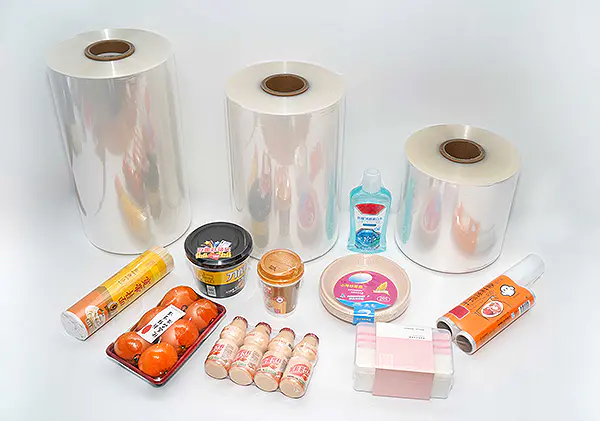
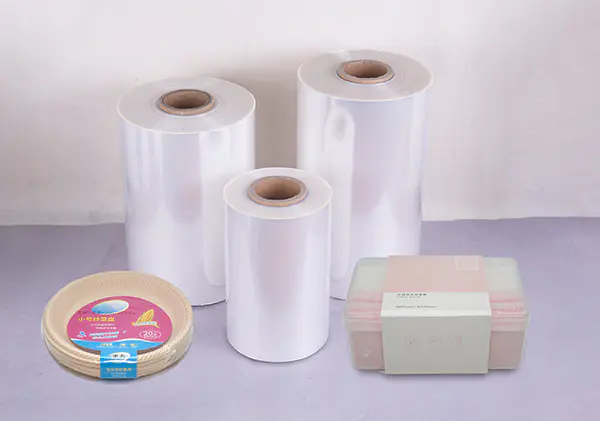 Película retráctil de poliolefina estándar para una contracción y claridad equilibradas Esta película de poliolefina estirada biaxialmente se contrae uniformemente en ambas direcciones, sella limpiamente e imprime bien. Se adapta al embalaje minorista general donde se necesita un rendimiento constante y aceptación en contacto con alimentos. Ver producto →
Si su producto no puede tolerar el calor, utilice una película de baja temperatura que complete la mayor parte de su contracción entre 110 y 140 °C antes de que el producto se caliente. Este es el grado a elegir para chocolate, bálsamo labial, velas y módulos electrónicos.
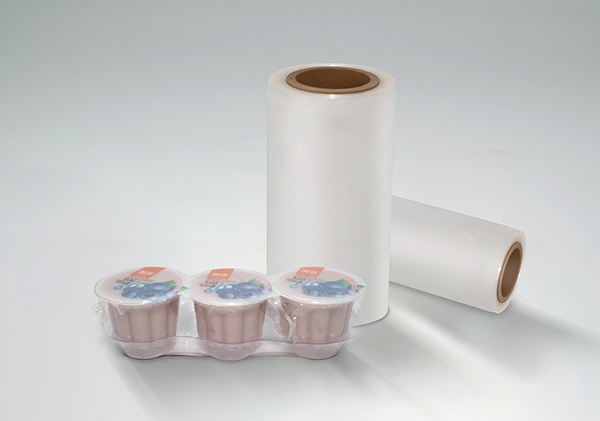
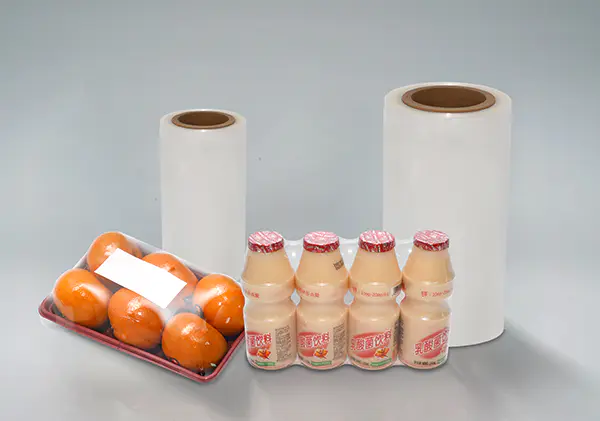 Película retráctil de baja temperatura para productos sensibles al calor Esta película completa la mayor contracción entre 110 y 140 °C y protege el chocolate, el bálsamo labial, las velas y los módulos electrónicos del daño causado por el calor. Ofrece flexibilidad, dureza y alta transparencia para una visualización clara. Ver producto →
Para esquinas afiladas, bordes metálicos o unidades pesadas que perforan películas estándar, la película reticulada es la mejor opción. Su red molecular resiste pinchazos y desgarros, lo que reduce directamente las devoluciones y reenvases.
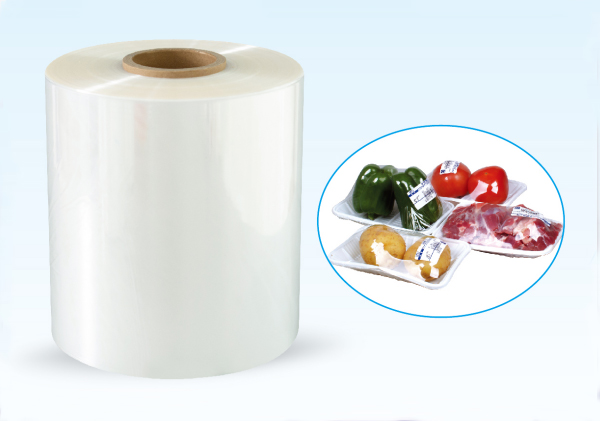
 Película retráctil reticulada para resistencia a perforaciones y desgarros Esta película reticulada resiste perforaciones y desgarros de esquinas afiladas, bordes metálicos o unidades pesadas. Su red molecular proporciona durabilidad, lo que lo hace adecuado para envases exigentes y reduciendo las devoluciones. Ver producto →
Con una pistola de calor, ignora el dial y mira la película. Tan pronto como la superficie se vuelva brillante y firme, deje de calentar. Con un túnel, establezca la temperatura dentro de los rangos de la tabla anterior, luego ajuste la velocidad del transportador para que cada paquete pase aproximadamente de 4 a 8 segundos en la zona caliente.
Si aparecen arrugas cerca de los bordes del paquete, aumente la temperatura entre 5 y 10 °C o ralentice la cinta. Si la película se decolora, se rasga o forma agujeros, baje la temperatura o aumente la velocidad de la cinta. Si desea ajustar la interacción entre temperatura, velocidad y tiempo de permanencia, nuestra guía para Configuraciones de calor de película retráctil explica cómo afecta cada variable al paquete final.
| Síntoma | causa probable | solución rápida |
|---|---|---|
| Arrugas en paneles planos | Calor desigual o insuficiente | Reduzca el barrido de la pistola de calor; aumentar la temperatura del túnel entre 5 y 10 °C |
| Orejas de perro en las esquinas | Película demasiado pequeña o calor demasiado concentrado | Agregue entre un 10 y un 20 % más de película; barrer las esquinas rápidamente |
| Quemados o agujeros | Película demasiado fina o boquilla demasiado cerca | Utilice un calibre más pesado; aumentar la distancia de la boquilla |
| Costuras débiles o quebradizas | Temperatura del sello demasiado alta o enfriamiento acelerado | Temperatura de sellado más baja; dejar que las costuras se enfríen durante un segundo |
| La película se adhiere al producto. | Unión de película caliente a la superficie. | Utilice una película antideslizante en caliente; Deje que los paquetes se enfríen antes de apilarlos. |
Casi todos los fallos se deben a dos variables: el calor y el tamaño de la película. Cambie una variable a la vez y normalmente encontrará una configuración funcional dentro de cinco paquetes de prueba.
Un secador de pelo doméstico no es un sustituto práctico: mueve demasiado aire a una temperatura demasiado baja, lo que crea una contracción irregular. Las alternativas fiables son una pistola de calor para lotes pequeños y un túnel de calor para la producción. Para un trabajo puntual, pida prestada una pistola de calor en lugar de improvisar.
En un túnel, la mayoría de las películas POF se ejecutan a 150–180 °C, las POF de baja temperatura a 110–140 °C y las películas retráctiles de PE a 180–220 °C. Con una pistola de calor, observe la superficie de la película y deténgase cuando se vuelva brillante y tensa.
La película de poliolefina puede ser segura para los alimentos, pero la formulación específica y el proveedor deben cumplir con las normas de contacto con alimentos. Solicite la documentación de contacto con alimentos de la FDA o la UE antes de usar cualquier película directamente sobre los alimentos.
Deje entre un 10% y un 20% adicional en cada dirección. En el extremo inferior se encuentran los productos bajos y redondos; Los productos altos, pesados o irregulares necesitan el 20% completo y, a veces, protección de los bordes debajo.
La diferencia entre una película económica y una película costosa aparece en la consistencia del calibre, la resistencia del sellado y el comportamiento de contracción, problemas que solo surgen después de miles de paquetes. Cuando se abastece en volumen, verifique las certificaciones del proveedor (ISO, BRC, FDA, SGS), solicite muestras de producción y confirme la coherencia entre lotes antes de comprometerse. Un fabricante que controla la calidad de la materia prima y las tolerancias de producción mantendrá su línea funcionando a un costo por paquete menor que un comerciante que simplemente revende rollos básicos.
Comience con un grado POF estándar adaptado a su máquina, pruébelo con su línea de embalaje y pase a un grado especial solo si los resultados de la prueba muestran un beneficio mensurable.
JT05 Antifog película retráctil reticulada ...
Copyright © Zhejiang Jiuteng Packaging Materials Co., Ltd.
 简体中文

 Casa